导管组装中如何在 PET 与 TPU 热缩管之间选择
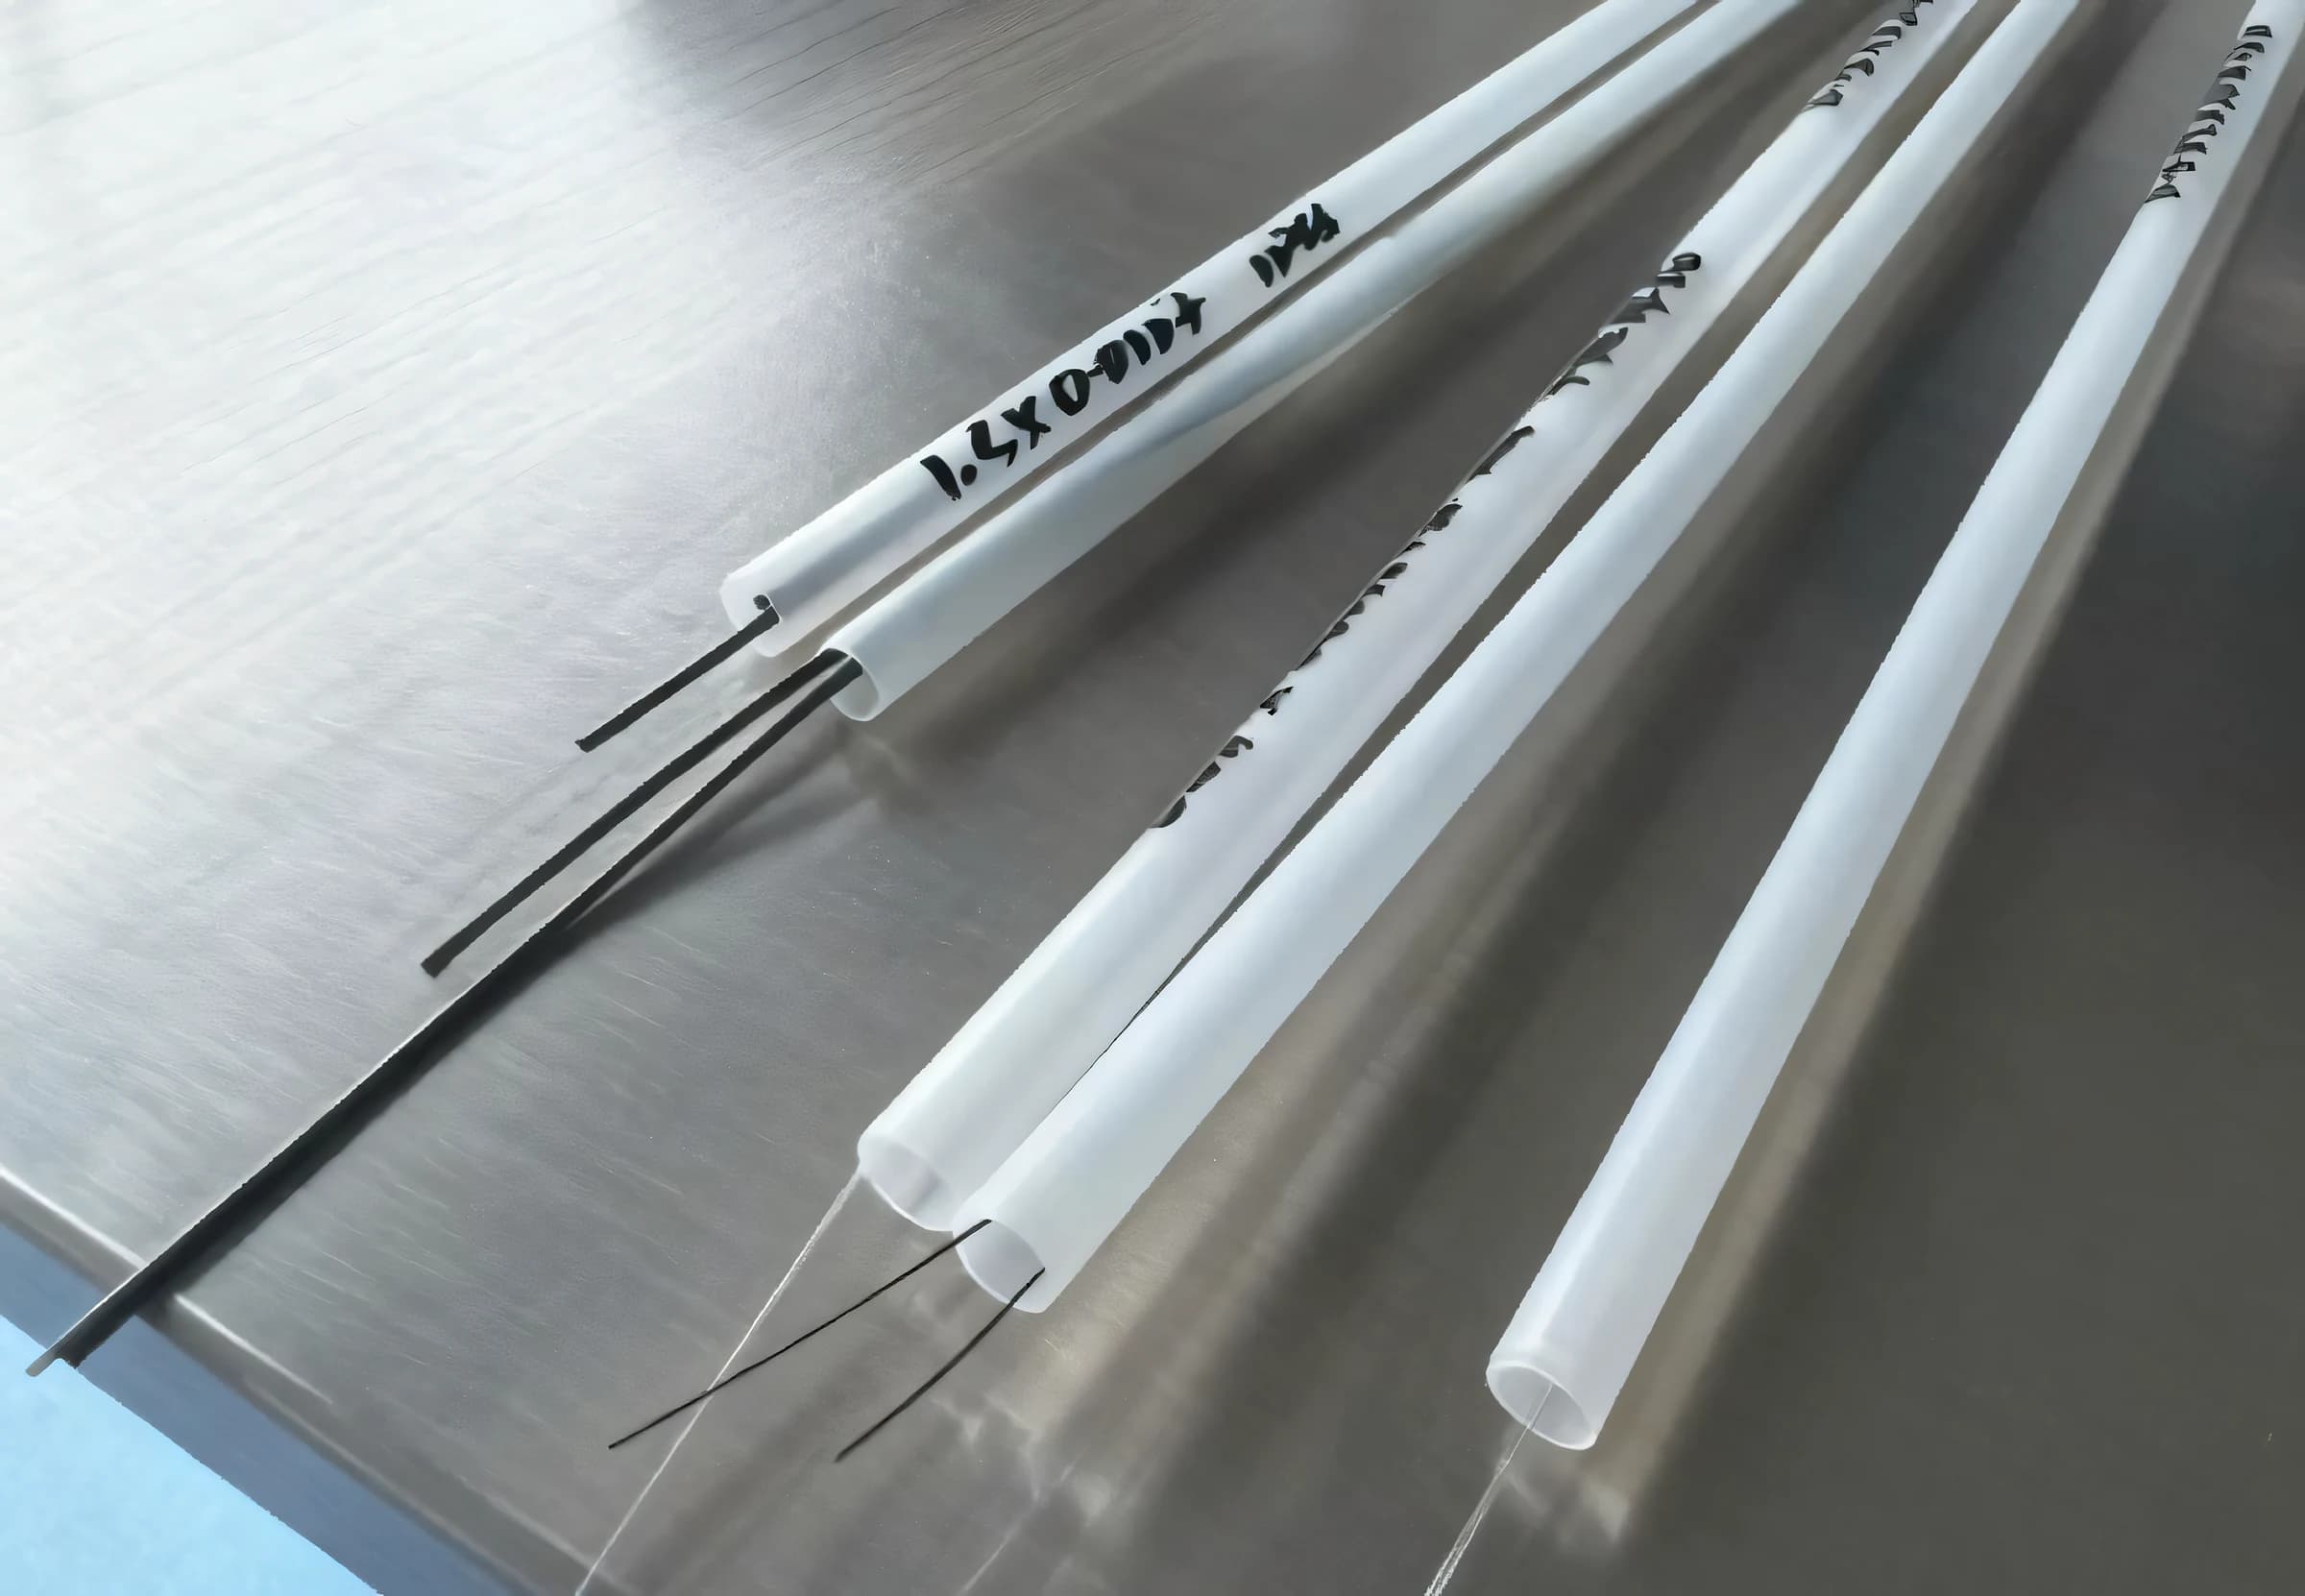
热缩管在导管制造中会出现两次:一次是留在成品上的永久层,一次是作为牺牲工装在回流时压紧叠层、随后被剥离。PET 与 TPU 恰好处在这个范围的两端。
PET:薄、挺、尺寸精确
当壁厚要尽可能薄且尺寸要稳时,选 PET 热缩管。可加工壁厚 0.0025-0.05mm,外径 0.25-8mm,收缩比 1.3:1 与 1.6:1 —— 另有不收缩规格,适用于只要薄壁、不要回缩的场合。
它在约 100℃ 起始收缩,完全回缩需要 210℃,工作温度范围 -55℃ ~ 200℃。起始温度与完全回缩温度之间的这段间隔是有用的:它给了你在管子彻底收紧之前调整位置的窗口。
PET 同时具备生理惰性与良好的电绝缘性能,符合 ISO 10993-1 与 RoHS,并可满足环氧乙烷(ETO)与伽玛灭菌。
TPU:软、有回弹、宽容
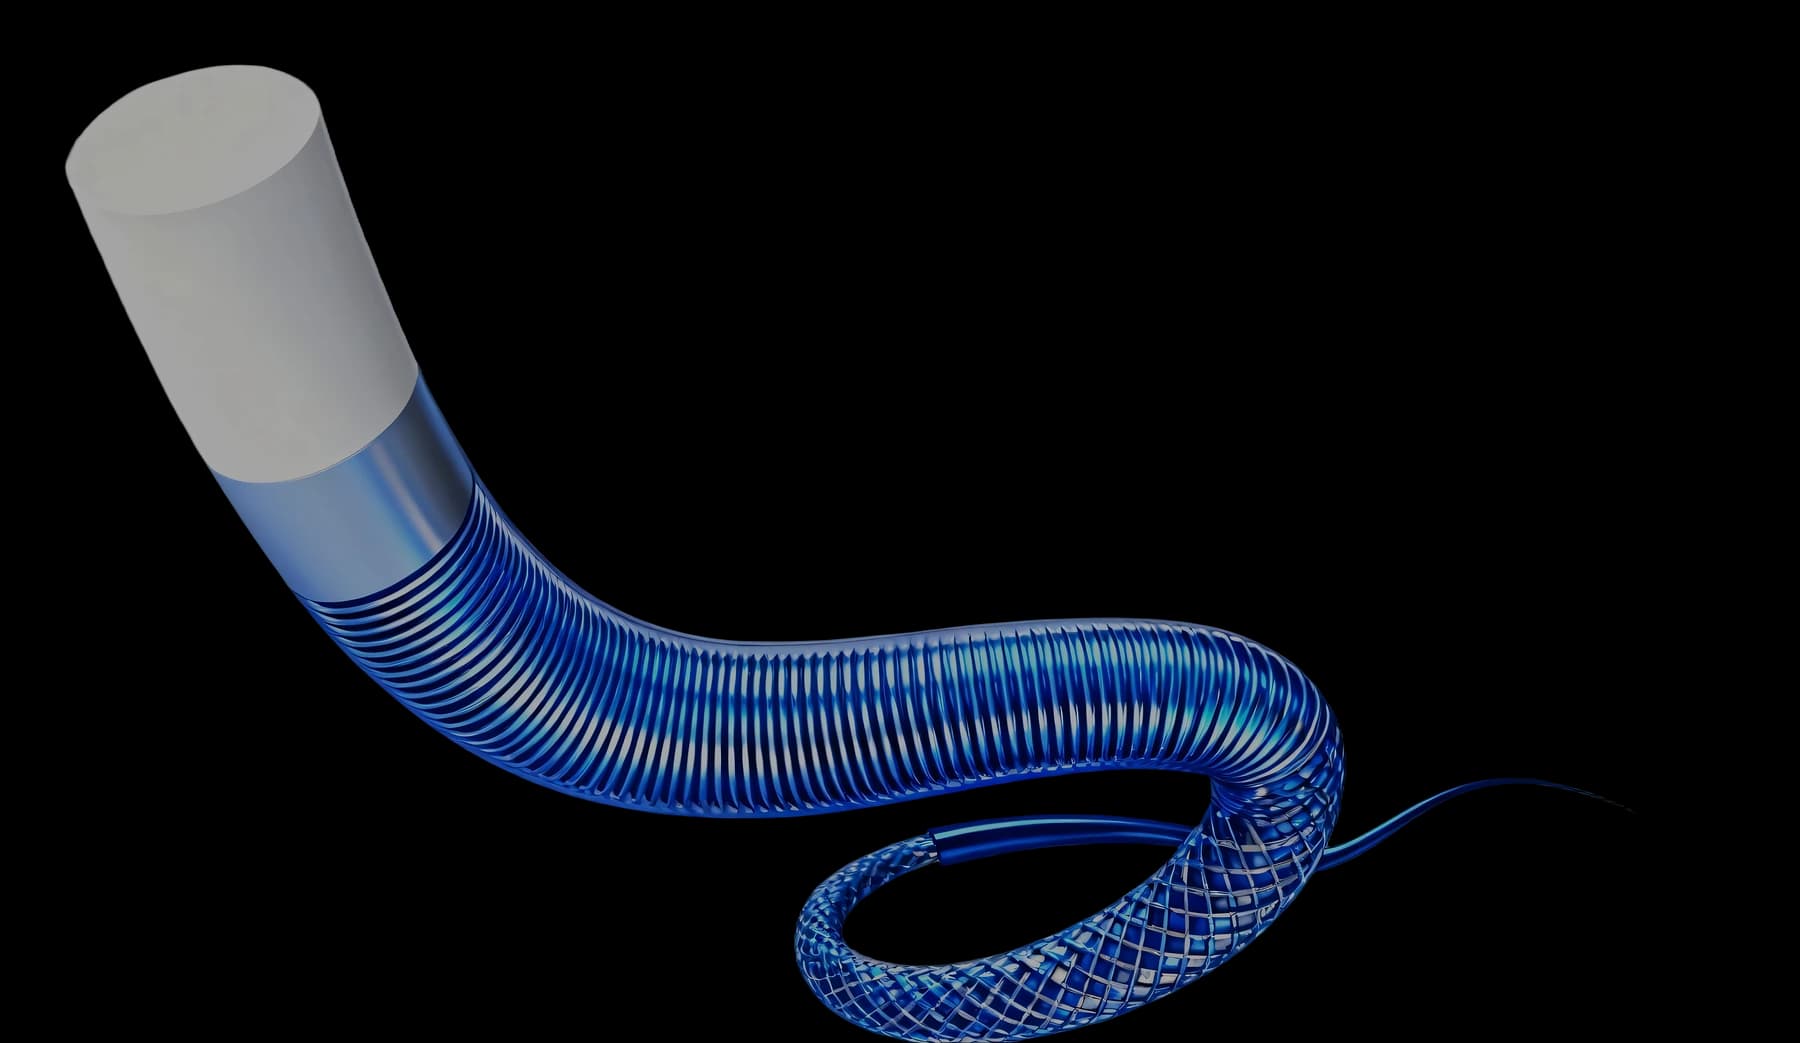
超软 TPU 走的是另一条路。它用作神经血管介入导管远端的外层材料 —— 这里要的不是尺寸精度,而是降低对血管内壁的损伤。低硬度让尖端能顺应血管走向,而不是顶着它走。
超软 TPU 的天然挤出粘度低,更容易加工成很薄的外层;穿套到组件上也方便,同时保持良好的回弹性与生物相容性。
怎么选
如果管子留在器械上,作用是绝缘、薄保护层,或以最小的直径增量把一束东西束在一起,通常选 PET。如果管子留在器械远端,作用是对组织足够柔软,那就是 TPU。如果管子是牺牲性的 —— 用来压紧回流后即剥除 —— 选择依据变成回缩力与剥离性能,跟成品器械的要求关系不大。
实际上这个决定很少只看管子本身。把它要进入的组件结构和灭菌方式告诉我们,候选方案通常就收敛到一个了。